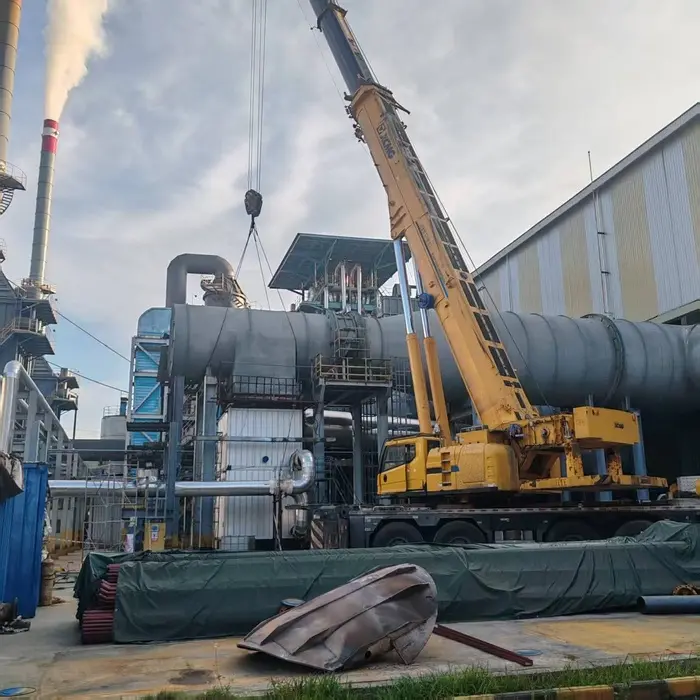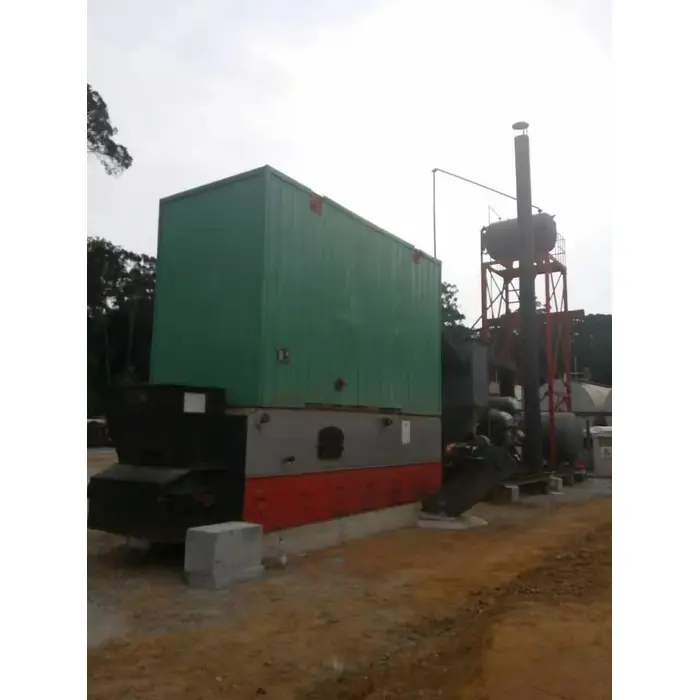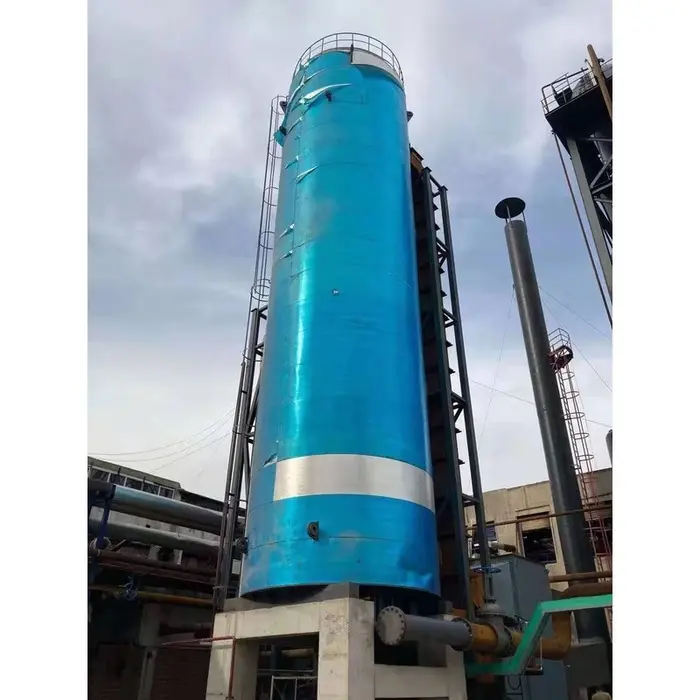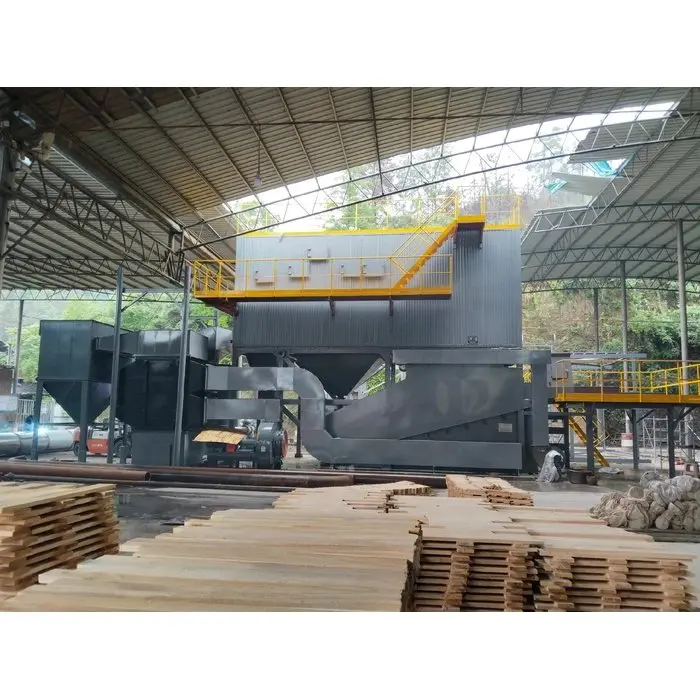
化工行业供热解决方案
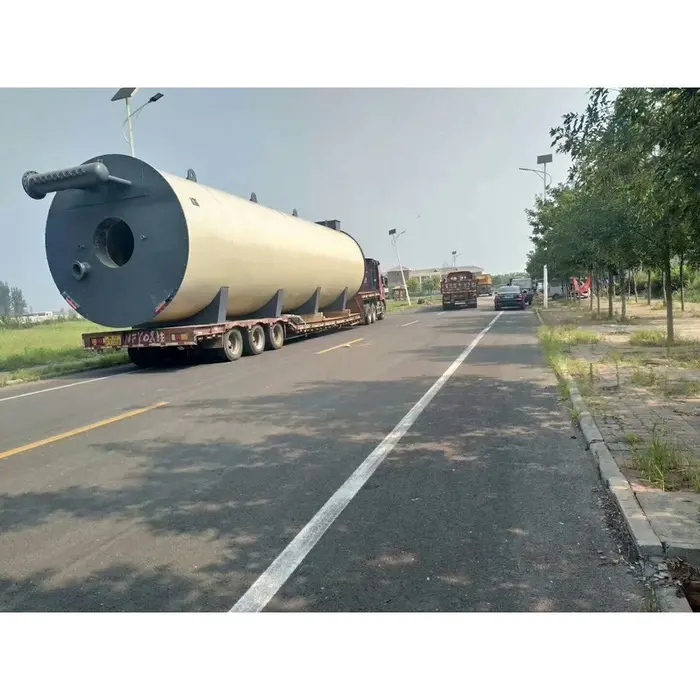
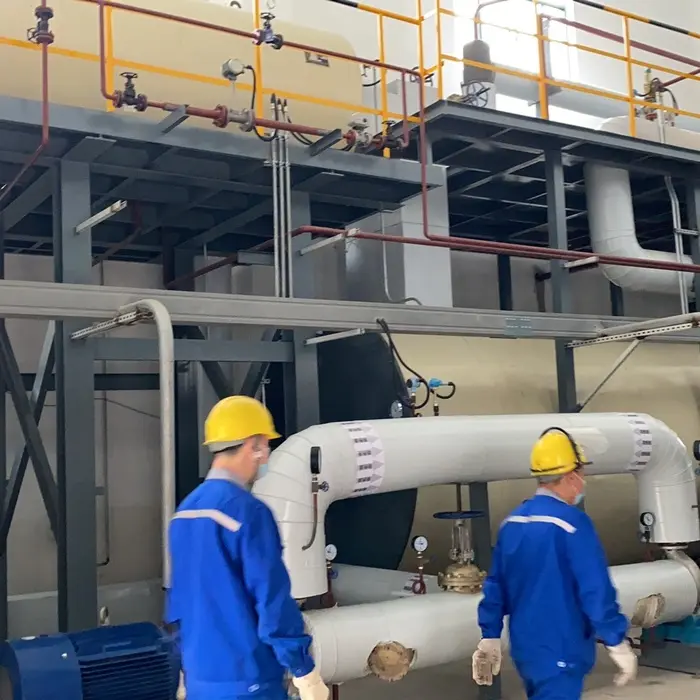
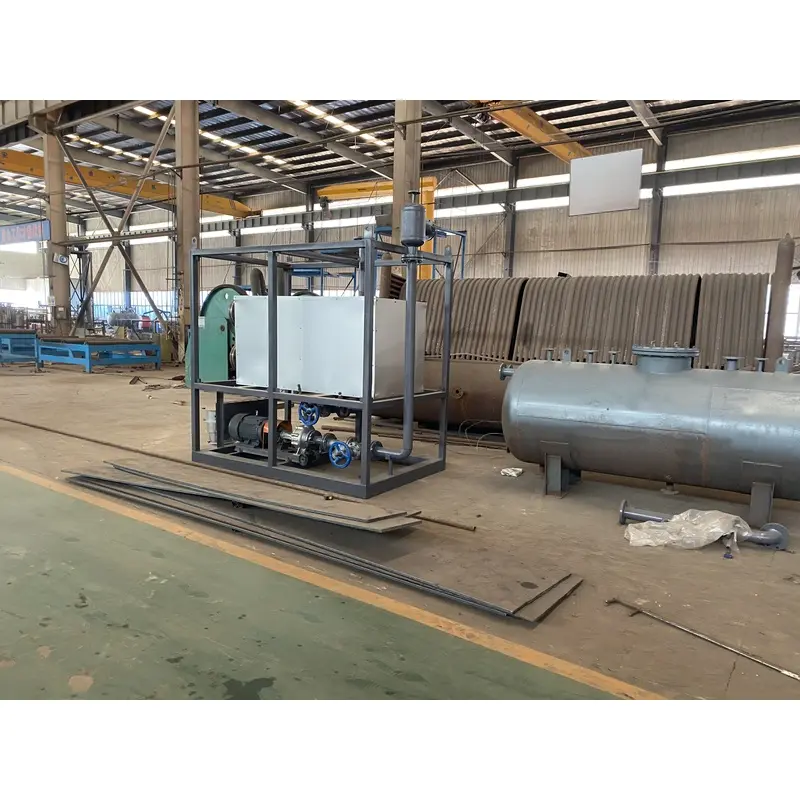
化工行业供热解决方案,采用 "导热油炉+高温循环泵+用热设备换热+自动控制" 的闭式循环供热系统。有机热载体炉将导热油加热至 280~350℃,经高温循环泵强制循环,稳定输送至反应釜、蒸馏塔、蒸发器等用热设备,实现精准恒温供热。温控精度高、常压运行安全可靠、热效率≥90%。适用于石油化工、精细化工及印染、油脂、沥青等加热工艺;可根据热负荷、燃料条件及防爆等级定制,提供设计、供货、安装、运维全流程服务。
1. 方案概述
本方案为石油化工、精细化工及制药行业提供成套高温导热油(传热介质)加热系统。导热油在有机热载体锅炉内被加热至 280‑350℃,由高温泵实现闭环循环,为反应釜、精馏塔、蒸发器等工艺设备提供稳定、精准的热源。
2. 技术路线
闭环加热架构:有机热载体锅炉 + 循环系统 + 换热单元 + 自动控制系统
热源:燃气 / 燃油 / 电加热 / 余热回收型有机热载体锅炉;出油温度最高可达 350℃
循环:高温泵强制闭环循环;导热油在锅炉吸热,在工艺端释放热量,降温后回流重新加热;系统热效率≥90%
控制:PLC/DCS 自动控温,精准调节出油温度与流量,控温精度 ±1~2℃
安全配置:膨胀罐、储油罐、高低液位、压差、超温报警,配套紧急停机联锁保护
3. 系统组成
有机热载体(导热油)锅炉、高温循环泵组及管路、膨胀罐、储油罐、注油过滤系统、换热单元(反应釜夹套、精馏再沸器等)、仪表及自动控制系统
4. 核心优势
低压实现高温:常压条件下可实现 300℃以上加热,规避高压容器风险
控温精准:温度波动小,满足精细化工严苛的恒温工艺要求
高效节能:热效率高,可配套烟气余热回收进一步降低能耗
运行可靠、维护量低:闭环设计,延长导热油使用寿命
安全环保:多重联锁保护,全密封运行,无介质泄漏
5. 应用领域
石油化工:反应釜加热、蒸馏、精馏、脱氢工艺
精细化工:染料、颜料、医药中间体、树脂恒温反应
其他行业:纺织品定型、油脂加工、沥青加热、涂料固化
6. 定制与服务
可根据热负荷、温度要求、燃料类型(天然气 / 燃油 / 电 / 余热)、防爆等级进行非标设计;提供从方案设计、设备供货、安装调试到售后维保的全流程服务